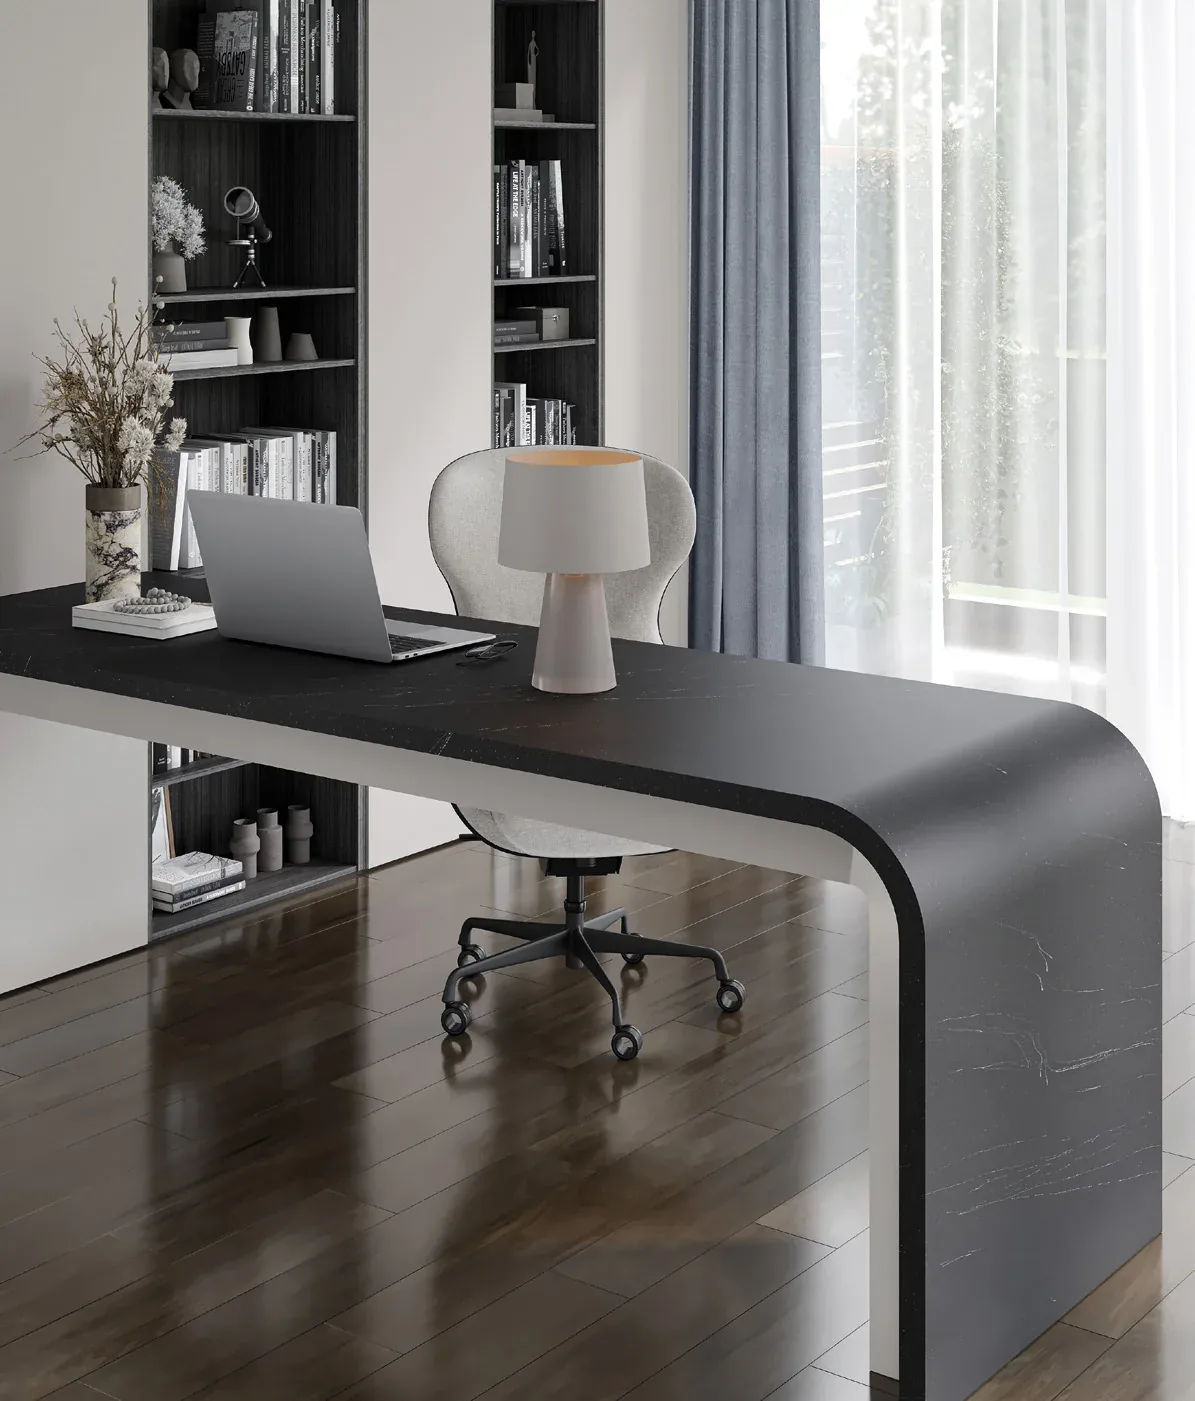
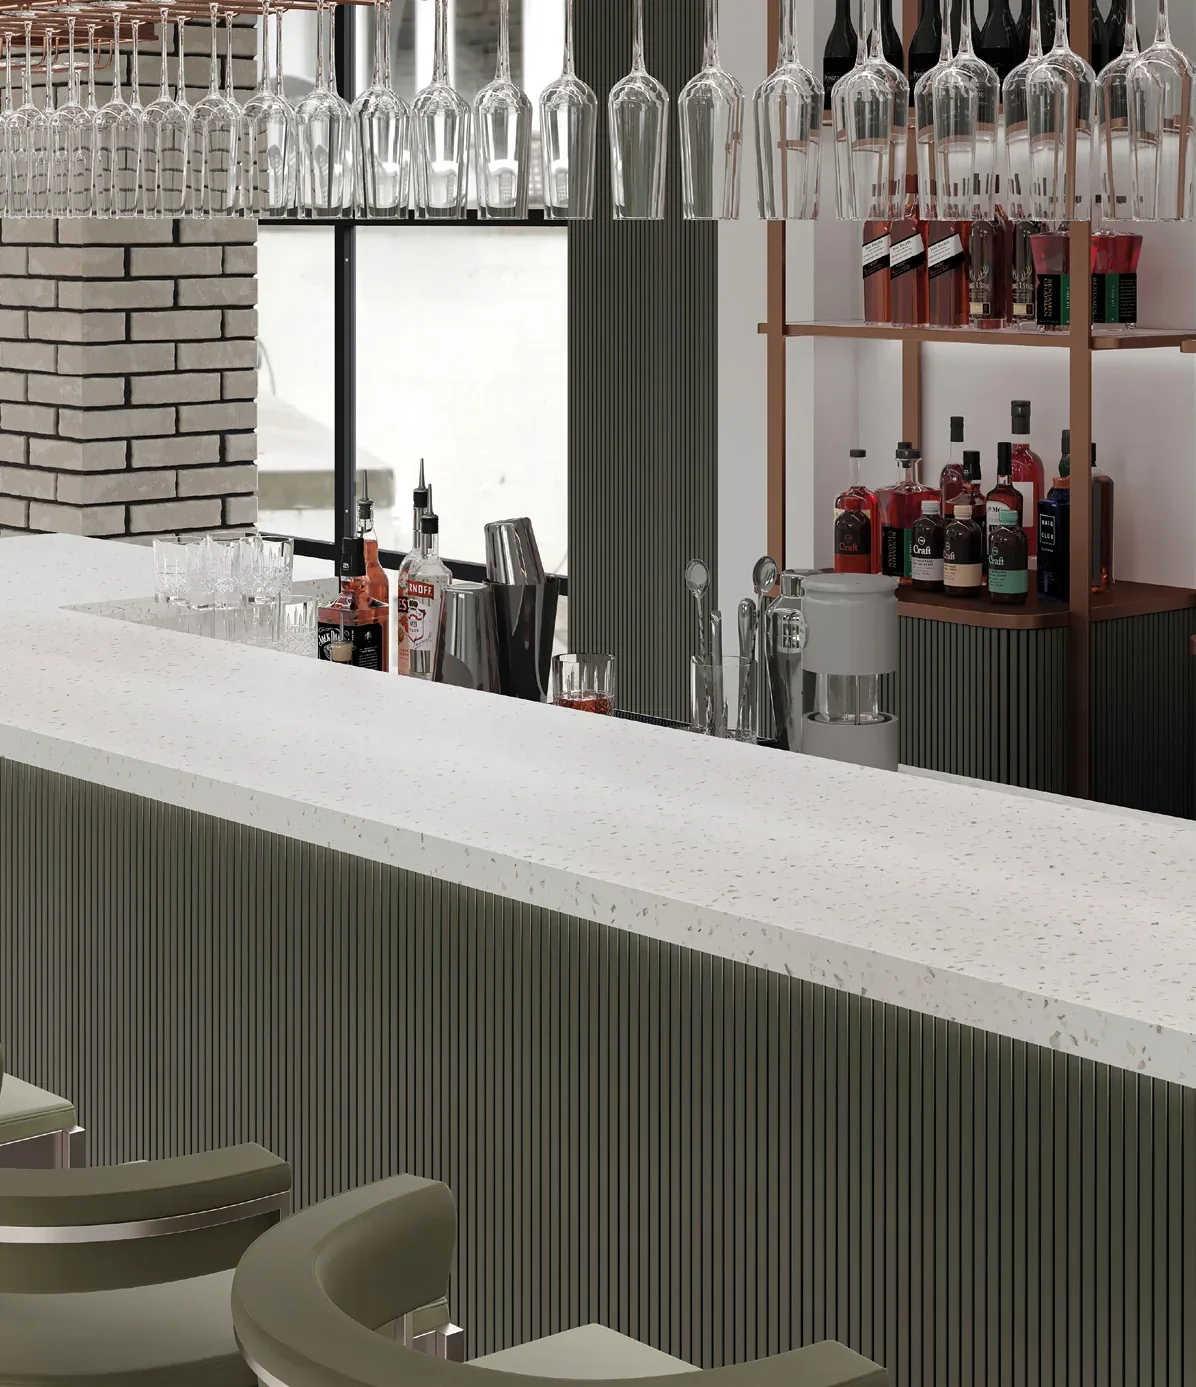
Termoformowanie solid surface to gięcie płyty na gorąco: podgrzewamy ją do 150-175 °C, aż stanie się elastyczna, układamy w formie i chłodzimy, aż utrwali nowy kształt. Tak powstają zaokrąglone lady recepcyjne, biurka przechodzące łukiem w nogę, fronty barów, obudowy kolumn i ścianki bez ostrego kantu. Po połączeniu z płaskimi częściami i szlifowaniu gięty element tworzy z resztą mebla jedną bryłę. To technika dostępna tylko w solid surface, bo konglomeratu kwarcowego i spieku nie da się giąć.
Co można wykonać przez termoformowanie
Termoformowanie przydaje się wszędzie tam, gdzie projekt ma łuk zamiast narożnika:
- lady recepcyjne i bary z zaokrąglonym frontem lub narożnikiem, przykłady na stronie lady recepcyjne,
- biurka i stoły, w których blat przechodzi łukiem w bok lub nogę,
- fronty i obudowy: łukowe fronty szafek, obudowy kolumn, osłony wanien,
- ścianki i okładziny z zaokrąglonymi narożnikami, np. w łazienkach i strefach prysznica,
- elementy wnętrz komercyjnych: donice, siedziska, lady sklepowe, meble w gastronomii.
W projektach dla hoteli, biur i placówek medycznych gięte narożniki mają też zaletę praktyczną: brak kantów to brak miejsc, które się obijają i w których zbiera się brud.
Temperatura i czas nagrzewania
Według wytycznych producenta Grandex płytę gnie się w temperaturze 150-175 °C. Za niska temperatura daje pęknięcia i bielenie po zewnętrznej stronie łuku. Za wysoka powoduje pęcherze i przebarwienia, a powyżej 175 °C lico przegrzewa się, zanim środek płyty zdąży się nagrzać. Temperaturą krytyczną jest 204 °C.
| Grubość płyty | Temperatura pieca | Czas nagrzewania |
|---|---|---|
| 6 mm | 150 °C | 30-60 min |
| 6 mm | 175 °C | 15-30 min |
| 12 mm | 150 °C | 45-80 min |
| 12 mm | 175 °C | 25-60 min |
Orientacyjnie to około 3 minuty na każdy milimetr grubości, a grzanie z dwóch stron skraca czas o połowę. Rozrzut w tabeli wynika z różnic między piecami i dekorami, dlatego przed każdym zleceniem robimy próbę na odpadzie tej samej płyty.
Minimalne promienie gięcia
Minimalny promień wewnętrzny zależy od marki, grubości i wzoru płyty. Im większe drobiny i wyraźniejszy rysunek, tym łagodniejszy musi być łuk.
| Płyta | Grubość | Minimalny promień wewnętrzny |
|---|---|---|
| Grandex, wszystkie kolekcje oprócz Explorer | 6 mm | 25 mm |
| Grandex, wszystkie kolekcje oprócz Explorer | 12 mm | 75 mm |
| Grandex Explorer | 12 mm | 180 mm |
| Staron Solid i Sanded | 6 mm | 25 mm |
| Staron Solid i Sanded | 12 mm | 76 mm |
| Staron Aspen i Pebble | 12 mm | 127 mm |
| Staron Supreme | 12 mm | 126 mm |
| Staron Quarry i Metallic | 12 mm | 203 mm |
| HIMACS, formuła standardowa | producent nie rozbija na grubości | 50 mm |
| HIMACS Ultra-Thermoforming (S928, kolory Intense Ultra) | producent nie rozbija na grubości | od 6 mm |
Źródło: wytyczne obróbki Grandex, broszura Staron i materiały HIMACS. Staron oferuje też kolor Super Flex, który gnie się w niższej temperaturze 140-150 °C i przy krótszym grzaniu, a HIMACS płytę Ultra-Thermoforming do bardzo ciasnych łuków. Gdy łuk ma być ciaśniejszy niż 75-76 mm, typowe dla płyt 12 mm Grandex i Staron, proponujemy HIMACS (w formule standardowej producent podaje minimum 50 mm) albo płyty specjalne i dobieramy do tego dekor. Kierunek ułożenia płyt w dekorach z metalicznymi drobinami ustalamy już na rysunku, co wyjaśniamy na stronie dekory Grandex z drobinami.
Czego potrzebujemy do wyceny
Do wyceny elementu giętego wystarczy rysunek lub szkic z wymiarami, zaznaczonym promieniem i grubością, a także informacja o kolorze. Przy ladach i meblach komercyjnych prosimy o rzut i widok frontu, a przy projektach wielu elementów o zestawienie ilości. Jeśli projekt jest na etapie koncepcji, pomożemy dobrać promień i markę tak, by łuk dało się wykonać bez kompromisów w wyglądzie.
Gięte elementy łączymy z płaskimi częściami tak samo jak każde łączenie w solid surface: klejem w kolorze płyty, ze wzmocnieniem od spodu i szlifem na jedną powierzchnię. Technikę opisujemy w poradniku o łączeniach blatów solid surface, a pozostałe etapy obróbki na stronie produkcja na wymiar.
Masz szkic z łukiem? Zaznacz na nim promień i wymiary, a my dobierzemy płytę, która ten łuk zniesie, i przygotujemy bezpłatną wycenę lub ofertę dla całej inwestycji.
Jak przebiega termoformowanie
- Projekt i promień
Na rysunku ustalamy kształt, grubość płyty i promień gięcia. Sprawdzamy, czy wybrany dekor pozwala na ten promień, a jeśli nie, proponujemy inny dekor, markę albo większy łuk.
- Forma
Wykonujemy formę w kształcie gotowego elementu, zwykle z płyty meblowej, z zapasem na grubość materiału. Od jakości formy zależy, czy łuk będzie równy na całej długości.
- Próba na odpadzie
Zanim wygniemy element docelowy, sprawdzamy piec i ustawienia na kawałku tej samej płyty. Próba pokazuje, czy temperatura i czas są dobrane do dekoru i grubości.
- Nagrzewanie
Płytę grzejemy w piecu do 150-175 °C, aż stanie się elastyczna na całej grubości. Czas zależy od grubości i temperatury pieca, orientacyjnie ok. 3 minuty na milimetr, a grzanie dwustronne skraca go o połowę.
- Gięcie i chłodzenie w formie
Nagrzaną płytę układamy w formie i dociskamy, aż ostygnie i utrwali kształt. Pośpiech na tym etapie daje sprężynowanie i nierówny łuk.
- Obróbka i wykończenie
Gięty element docinamy, łączymy z płaskimi częściami klejem w kolorze płyty i szlifujemy całość na jednolity mat lub połysk, tak by łuk i blat tworzyły jedną bryłę.
Dokumenty na zapytanie
Wysyłamy je e-mailem, najlepiej z krótkim opisem projektu.
Najczęstsze pytania
Jaki najmniejszy promień gięcia ma solid surface?
Dla płyt 12 mm najczęściej około 75 mm: Grandex podaje 75 mm, Staron 76 mm dla kolorów jednolitych. Wzory z dużym rysunkiem wymagają więcej, np. Grandex Explorer 180 mm, a Staron Quarry i Metallic 203 mm. Płyty 6 mm gnie się od około 25 mm. HIMACS w formule standardowej podaje 50 mm, a płyty Ultra-Thermoforming pozwalają na promień od 6 mm; w obu przypadkach producent nie rozbija tej wartości na grubości.
Czy każdy kolor solid surface można wygiąć?
Prawie każdy, ale z innym promieniem. Kolory jednolite i drobne ziarno gną się najciaśniej, wzory z dużymi drobinami i żyłą wymagają większego łuku, a niektóre dekory producent opisuje jako gięte tylko warunkowo. Dlatego promień sprawdzamy dla konkretnego dekoru przed wyceną.
Co się stanie, gdy płyta zostanie przegrzana?
Powyżej 175 °C lico nagrzewa się szybciej niż środek płyty, a w okolicy 204 °C pojawiają się pęcherze i przebarwienia. Z kolei za niska temperatura daje pęknięcia i bielenie po zewnętrznej stronie łuku. Oba błędy są nieodwracalne, dlatego zaczynamy od próby na odpadzie.
Czy gięty element będzie miał widoczne łączenia?
Łuk jest wygięty z jednego kawałka płyty, więc sam w sobie nie ma łączenia. Z płaskimi częściami blatu czy lady łączymy go klejem w kolorze płyty i szlifujemy, dzięki czemu w dekorach jednolitych i z drobnym ziarnem spoina jest praktycznie niewidoczna.
Czy można wygiąć blat z konglomeratu kwarcowego lub spieku?
Nie. Kwarc i spiek nie miękną po podgrzaniu, więc łuk trzeba w nich wyciąć z płaskiej płyty. Wygięty front, który przechodzi w blat bez styku, zrobimy tylko z solid surface.